Краска на металле отслаивается прежде всего из-за плохой подготовки поверхности — а не из-за качества самой краски. Окалина, масляные пятна, тонкий слой ржавчины или недостаточная шероховатость резко снижают адгезию: лакокрасочная пленка теряет сцепление с основанием и начинает отходить уже через сезон-два. Ниже — разбор того, где именно мастера теряют результат, и как этого избежать.
Откуда берется проблема: три типичных сценария
Большинство случаев «краска облезла через год» укладываются в три ситуации.
Радиатор или труба отопления. Поверхность кажется чистой, но покрыта тонким слоем масла и продуктов окисления. После нагрева при эксплуатации пленка вздувается пузырями и отходит пластами. Причина — пропущенный этап обезжиривания и очистки металла от оксидного слоя.
Уличные перила или ворота. Старую краску счищают болгаркой «до металла», грунтуют и красят. Через зиму в местах, где остались следы ржавчины под грунтом, появляются рыжие точки и трещины. Причина — неполное удаление продуктов коррозии.
Металлические двери и рамы. Новый металл окрашивают сразу после покупки, без обработки. Заводская консервационная смазка остается на поверхности и блокирует сцепление. Причина — игнорирование обезжиривания и активирования поверхности.
Во всех трех случаях решение одно: правильная очистка металла перед нанесением покрытия.
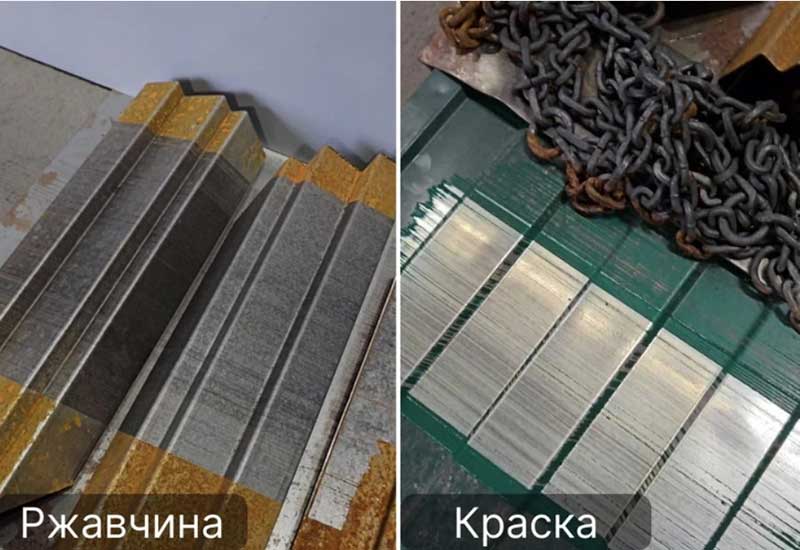
Что такое степени очистки и почему это важно
Международные стандарты ISO 8501 и отечественный ГОСТ 9.402 делят качество подготовки поверхности на несколько уровней. Для практики важны два:
St 2–3 — очистка металлическими щетками, наждачной бумагой или угловой шлифмашиной. Приемлема для малоответственных конструкций в сухих помещениях. Микрорельеф поверхности при этом остается сглаженным, что ограничивает механическое сцепление с грунтом.
Sa 2,5 — «почти белый металл». Ручным инструментом этого уровня достичь практически невозможно. Стандарт предполагает видимое отсутствие масла, грязи, окалины, ржавчины и большинства включений. При увеличении поверхность выглядит однородно-серой. Именно Sa 2,5 требуется при окраске мостовых конструкций, резервуаров, промышленного оборудования.
Разница между St 3 и Sa 2,5 — не формальная. Адгезия покрытий на поверхности Sa 2,5 в 3–5 раз выше, чем на поверхности после ручной зачистки. Это напрямую влияет на срок службы антикоррозионной защиты.
Важен и профиль шероховатости. Чем крупнее контролируемый рельеф после очистки (Rz 40–70 мкм для большинства грунтов), тем больше площадь контакта с лакокрасочным материалом — и тем надежнее адгезия.
Методы подготовки: от ручного к промышленному
Выбор метода определяет не только трудозатраты, но и итоговое качество подготовки.
Ручная и механизированная зачистка (St 2–3). Щетки, болгарки, игольчатые пистолеты — доступный инструмент для небольших объемов. Ограничение: труднодоступные места, тонкий металл, сложная геометрия. Поверхность прогревается, металл может деформироваться. Предельное качество — St 3.
Химическая очистка. Фосфорная кислота и специальные преобразователи ржавчины эффективно удаляют оксиды и создают конверсионный слой, повышающий адгезию грунта. Подходит для тонкостенных деталей, где механическое воздействие недопустимо. Требует последующей нейтрализации и сушки.
Пескоструйная и дробеструйная обработка. Основной метод для достижения Sa 2,5. Абразив под давлением удаляет ржавчину, окалину и старое покрытие, одновременно формируя нужный профиль шероховатости. Требует специального оборудования, защитного снаряжения и контроля запыленности.
В промышленной окраске ответственных конструкций нормой считается Sa 2,5. Она достигается пескоструйной обработкой или, в более точных применениях, лазерной очисткой — аппарат лазерной очистки позволяет удалять оксиды, ржавчину и покрытия без абразивного воздействия на основной металл. Последний метод особенно актуален там, где важно не изменить геометрию детали или исключить загрязнение абразивом.
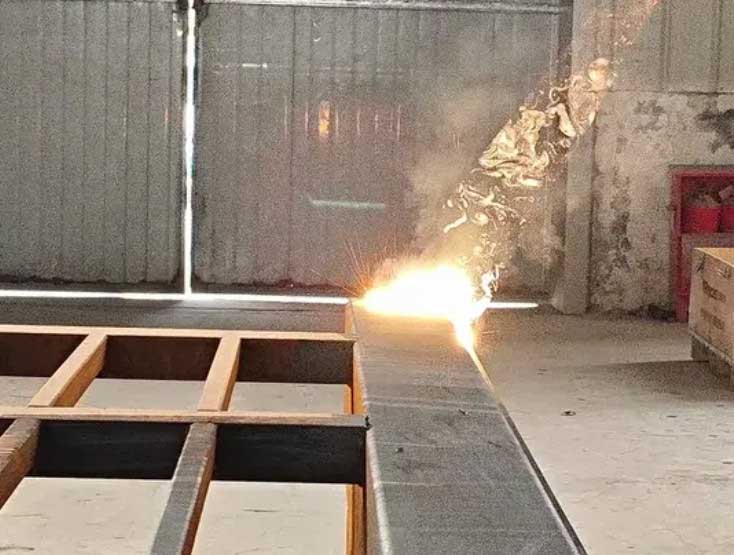
Лазерный метод исключает механическое напряжение в зоне обработки, не оставляет встроенных частиц абразива и обеспечивает воспроизводимый результат на поверхностях сложной формы. В машиностроении и производстве металлоконструкций его применяют как альтернативу пескоструйке там, где требуется точность.
Грунтование: финальный этап подготовки, который тоже ошибаются
Очистка металла и нанесение грунта — единый процесс. Разрыв по времени между ними критичен: на открытом воздухе чистый стальной профиль начинает окисляться уже через несколько часов. Стандарт ISO 8501 нормирует максимальное время между очисткой и грунтованием в зависимости от влажности воздуха.
Три ошибки, которые встречаются чаще всего:
- Грунт нанесен на влажную поверхность. Влага под пленкой — гарантированное отслоение.
- Использован грунт, несовместимый с финишной краской по химии (например, эпоксидный грунт под алкидную эмаль без проверки совместимости).
- Слишком тонкий слой грунта — поры и микродефекты не перекрыты, влага проникает к металлу.
Правильный грунт не просто «держит» краску — он создает барьерную защиту от влаги и химической агрессии среды. Для уличных конструкций разница между грунтованием и его отсутствием — это разница в сроке службы покрытия в 4–7 раз.
Что в итоге: практический порядок работ
Если собрать сказанное в последовательность — она выглядит так:
- Оценка состояния — определить степень коррозии, наличие старого покрытия, загрязнений.
- Выбор метода очистки — исходя из требуемой степени (St или Sa), геометрии детали, допустимого воздействия.
- Очистка металла — до нужного стандарта, с контролем профиля шероховатости.
- Обезжиривание — даже после механической обработки: СОЖ и ручной пот снижают адгезию.
- Грунтование — в регламентированные сроки, совместимым грунтом, нужной толщиной слоя.
- Окраска — после полного отверждения грунта.
Оборудование для профессиональной подготовки поверхностей, включая лазерные системы, представлено, например, на Lasercut — там можно подробнее изучить технические характеристики систем лазерной очистки и сравнить их с традиционными методами абразивной обработки.
Качество покрытия определяется задолго до открытия банки с краской. Девяносто процентов проблем с адгезией — это проблемы подготовки, решенные неправильно или не решенные вовсе. Вложение времени и усилий в очистку металла окупается сроком службы, который измеряется годами, а не сезонами.