При контактной сварке или сварке методом сопротивления для нагрева используется тепло, выделяемое электрическим током, пропускаемым через поверхность их соприкосновения свариваемого изделия. Сварка производится обязательно под давлением.
- стыковая, при которой изделия свариваются по всей поверхности их соприкосновения, обычно по торцам (рис. 1);
- точечная, при которой соединяемые изделия, наложенные внахлестку, свариваются в отдельных точках (рис. 2, а);
- линейная (роликовая), при которой соединяемые «изделия, наложенные внахлестку, свариваются по линии качения ролика (рис. 2, б).
Такая сварка часто применяется для соединения стержней арматуры в железобетонных конструкциях.

Применяют три вида стыковой сварки:
а) сварку сопротивлением, при которой свариваемое, стержни зажимаются в электродных захватах сварочной машины, сближаются до плотного соприкосновения по торцам и сдавливаются с небольшой силой.
После этого замыкается ток в первичной обмотке трансформатора сварочной машины и возникает ток большой силы во вторичной цепи, в которую включены свариваемые стержни. Концы стержней сильно разогреваются, осаживаются под давлением и свариваются.
Такой способ применяется при сварке стержней арматуры с площадью поперечного сечения не более 800 мм2. Перед сваркой нужно тщательно зачистить свариваемые поверхности;
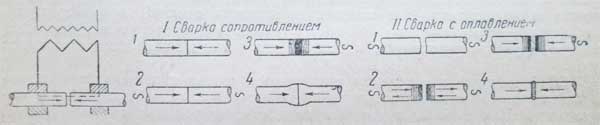
Рис. 1. Схема контактной сварки встык: / — сварка сопротивлением:
/— сжатие в контакте, 2 — включение тока, 3 — разогрев под током, 4 — осаживание и сварка; //— сварка с оплавлением: 1— включение тока, 2 — сближение стержней до появления искры, 3 — сближение стержней и оплавление, 4 — выключение тока, осаживание и сварка.
Виды контактной сварки:
б) сварку с непрерывным оплавлением, при которой ток в первичной обмотке трансформатора сначала включается до соприкосновения торцов свариваемых стержней; затем находящиеся под напряжением концы стержней сближаются и соприкасаются, замыкая вторичную цепь трансформатора. Через точки контакта протекает ток очень большой силы, и металл почти мгновенно расплавляется и испаряется. Происходят искровые разряды, которые быстро оплавляют металл по обоим торцам свариваемых стержней, после чего под усиленным давлением (с одновременным выключением тока) торцы свариваются, причем расплавленный металл и шлаки выдавливаются из шва. В этом случае не требуется такой хорошей зачистки свариваемых поверхностей, как при сварке сопротивлением;
в) сварку с прерывистым оплавлением. В этом случае концы стержней предварительно сводятся встык и подогреваются током до красного каления. После разогрева стержни разъединяются и затем немедленно свариваются по методу непрерывного оплавления.
Сварка с прерывистым оплавлением дает стык наиболее высокого качества и применяется для соединения крупных сечений, например арматурной стали диаметром до 100 мм в крупных железобетонных гидротехнических и других сооружениях, а также для соединения закаливающихся сталей.
В России освоена и с успехом применяется сварка с прерывистым оплавлением рельсовых стыков, сотни тысяч которых ежегодно поступают в эксплуатацию. Для этой цели созданы передвижные рельсо-сварочные поезда. Длительность сварки одного рельсового стыка составляет 5—6 минут.
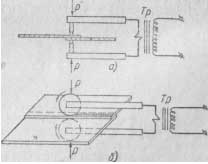 Рис.2 Схема точечной и роликовой сварки
Точечная сварка изобретена русским инженером Н. Н. Бенардосом, который в 1887 г. запатентовал способ точечной сварки с помощью угольных электродов. В строительстве применяются электроды медные или из цветных металлов.
Точечной сваркой в строительстве соединяют внахлестку тонкие листы н штампованные профили, а также перекрестные стержни арматуры для железобетона и элементы в прутковых прогонах.
Сварка перекрестных круглых стержней широко используются при изготовлении сварных сеток для арматуры железобетона. При диаметре арматуры до 5 мм сварка сеток производится на заводах, причем готовая сварная сетка скатывается в рулоны. На машинах мощностью не менее 50 квт точечную сварку перекрестных стержней можно вести при диаметре арматуры до 25 мм, но необходима тщательная зачистка места сварки.