Точная абразивная обработка производится исключительно механическим путем: окантовочными (фрезерными), универсальными, профильными, токарными и шлифовальными станками, снабженными соответствующими абразивным оборудованием для обработки камня.
Окантовочные работы (фрезерование) - обработка камня
Окантовка — обрезка плит по заданному размену — производится окантовочным фрезерным станком (лист 1, рис. 1); режущий инструмент — алмазные или карборундовые диски.
Диски алмазные применяются для резки известняка и мрамора (лист 1, рис. 2). Изготовляются из стали толщиной 4—6 мм. Диаметр дисков 300—1500 мм. На окружности диска укреплены стальные плашки в количестве до 250 штук, в которых зачеканены алмазы (лист 1, рис. 26). Последние располагаются с таким расчетом, чтобы при вращении диска след каждого из них непосредственно граничил со следом последующего; боковые -алмазы выступают за плоскость диска. Общий пропил шире основного тела диска на 1 —1,5 мм.
Алмазные диски имеют наибольшую производительность. Их преимущество — неизменный диаметр, постоянная толщина реза и длительный рок службы (6—12 месяцев без ремонта). Диски нуждаются в периодической выверке плоскости («отбойка») и частичной замене сработавшихся или выпавших алмазов. При работе «бьющего» диска, вращающегося не в одной плоскости, ширина пропила увеличивается и алмазы быстро портятся.

В новом диске алмазы не видны; перед сдачей диска в эксплуатацию алмазы предварительно обнажаются медленной резкой на слабом песчанике или вулканическом туфе.
Диски карборундовые (лист 1, рис. 3) применяются для резки всех пород камня. Их режущая часть состоит из карборундового обода или карборундовых сменных зубков, приготовленных из крупнозернистого карборунда (№ 24—40). Сплошные диски большого диаметра после износа кдрборундового обола отправляются для реставрации на заводе-изготовитель; диски с вставными зубками восстанавливаются на месте Обычный диаметр дисков — 350 мм, наибольший— 1500 мм. Предельная окружная скорость дисков — 26 м/сек.
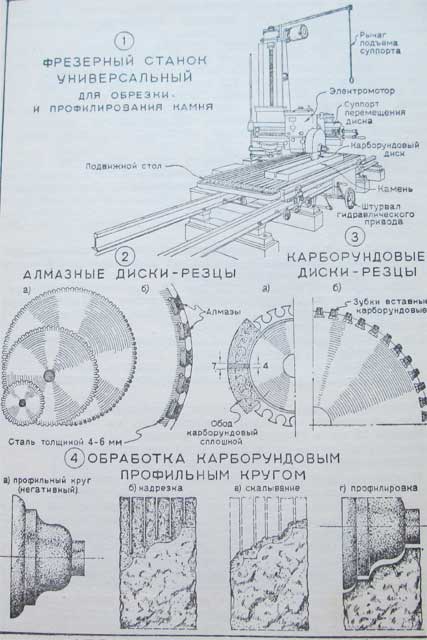
фото фрезерного станка
Работоспособность карборундового диска диаметром 350 мм при высоте абразивного обода в 50 мм составляет на мраморных плитах толщиной 25 мм в среднем 150 пог. м реза.
Точность обрезки — до десятых долей миллиметра. Скорость резки (зависит от глубины реза) — от 10 до 50 см/мин.
Профильные работы на станках для обработки камня.
Как для окантовочных, так и для профилировочных работ используются универсальные станки (лист 1, рис. 1). Для изготовления профиля на этих станках применяются широкие абразивные круги и цилиндры, на которых алмазной иглой или чугунной «звездочкой» выточен обратный заданному «негативный» профиль (лист 1, рис. 4). Мощность мотора на диске — до 50 квт. Обработке подвергается предварительно подготовленный камень. которому шлифованием профильным диском придается требуемая форма (лист 1, рис. 4г).
Процесс изготовления профиля проводится в такой последовательности:
- 1) нарезка камня по шаблону плоским диском;
- 2) скалывание надрезанных участков вручную для приближения к заданному профилю:
- 3) обработка профильным кругом.
Профили с рельефом, не превышающим 50 мм, на белом мраморе и известняках выполняются без предварительной подготовки.
Для обрезки высоких деталей применяются тяжелые станки с дисками больших диаметров, позволяющие производить глубокие резы.
Максимальная глубина резания дисками
| Алмазный диск | Карборундовый диск | ||
| диаметр | глубина | диаметр | глубина реза |
|
1500
|
630
|
1000
|
350
|
|
1300
|
520
|
900
|
300
|
|
1200
|
480
|
750
|
300
|
|
1000
|
380
|
600
|
150
|
|
900
|
330
|
500
|
100
|
|
800
|
280
|
350
|
50
|
Специализированные профилировочные станки — мощные механизмы с рабочими моторами до 100 л. с. предназначены для изготовления колонн, каннелированных пилястр, карнизов сложного профиля и др.
Токарные работы производятся на токарных камнеобрабатывающих станках для изготовления архитектурных деталей в форме тел вращения (базы, капители, балясины, колонны, вазы). Породы мягкой и средней твердости обрабатываются резцами из легированных сталей; значительно лучше работают резцы, армированные твердым сплавом.
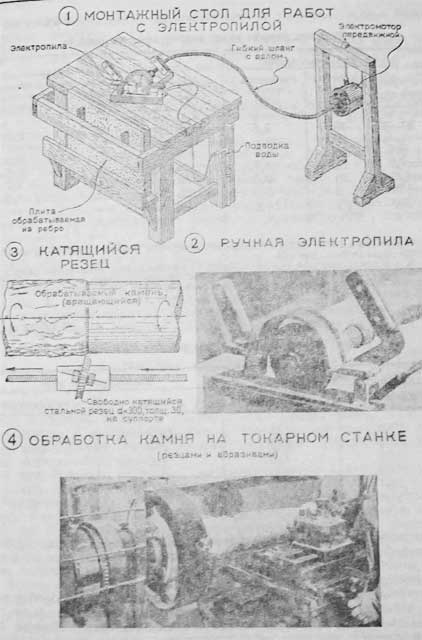
Твердые породы обрабатываются резцами из легированной стали в форме усеченного конуса (лист 2, рис. 3), работающими не резанием, а скалыванием («катящиеся резцы»).
Все виды пород могут обрабатываться на токарных станках абразивными дисками.
Балясины из камня изготовляются на небольших токарных станках (лист 2, рис. 4). При кустарном выполнении применяют резцы, как на обычном токарном станке. Массовое изготовление осуществляется на специализированных токарных станках, работающих карборундовым кругом большого диаметра с негативным профилем.
Колонны из камня вытачиваются на мощных токарных станках, имеющих ним и более мотора, производящих одновременно несколько последовательных стадий обработки.
Шлифование камня. Для точной обработки торцов плит применяется шлифовальный станок, представляющий собой механизм, рабочей частью которого является массивный карборундовый круг тарельчатой формы, вращающийся в вертикальной плоскости. Назначение: пришлифовка кромок тонких облицовочных плит для ответственных участков облицовки с «волосным» швом. Плиты предварительно обрезаются на окантовочном станке с положительным допуском и пределах 1,5 мм.
Мелкие работы по точной абразивной обработке выполняются ручной электрической пилой (лист 2, рис. 2), состоящей из легкого электромотора с карборундовым диском. Пила приводится в движение индивидуальным мотором (лист 2, рис. 1); пила предназначена для и.твердых и среднетвердых пород. Основное назначение: подгонка размера плит резкой взамен скола вручную, пришлифовка, а также выполнение простейшего профиля (снятие фаски и выборка паза).