Готовый шкаф или диван в салоне выглядит цельным предметом, у которого будто и не было предыстории. На деле за каждым изделием стоит длинная цепочка операций, где почти любой шаг способен либо добавить вещи ценности, либо незаметно ее отнять. Технология производства мебели как раз и описывает эту цепочку: какие материалы берут в работу, в какой последовательности их обрабатывают, на каком оборудовании, с какими допусками и по каким правилам проверяют результат.
Разберем весь путь подробно и без упрощений: от первого эскиза и конструкторских расчетов до упаковки, доставки и монтажа в квартире заказчика. Материал будет полезен тем, кто планирует заказать корпусную или мягкую мебель и хочет понимать, за что платит, а также дизайнерам интерьера и начинающим производителям, которым нужна общая картина отрасли.
Что понимают под технологией производства мебели
Технология в мебельном деле представляет собой строго описанный порядок действий, при котором лист плиты или доска превращаются в предмет с заданными характеристиками. Речь не только о станках. В понятие входят режимы обработки, требования к влажности воздуха в цехе, схемы базирования деталей, допуски по размерам, правила хранения заготовок и даже логика организации рабочего места. Стоит выпасть одному звену, и дефект проявится позднее, уже у клиента дома.
Главной чертой производственного процесса является жесткая связь между шагами: механическая обработка деталей выполняется строго в заданном порядке, и вернуться назад с помощью простой переделки удается далеко не всегда. Наличие продуманного регламента на каждой операции имеет здесь большее значение, чем стоимость отдельно взятого станка.
Технологический процесс принято делить на укрупненные этапы. У небольших мастерских их меньше, у крупных фабрик каждый этап дробится на десятки отдельных операций со своими картами и нормативами, но логика везде одинаковая. Количество операций в зависимости от масштаба предприятия и вида продукции отличается в разы, а для различных типов изделий состав участков и вовсе может не совпадать.
Обобщенная схема технологического цикла
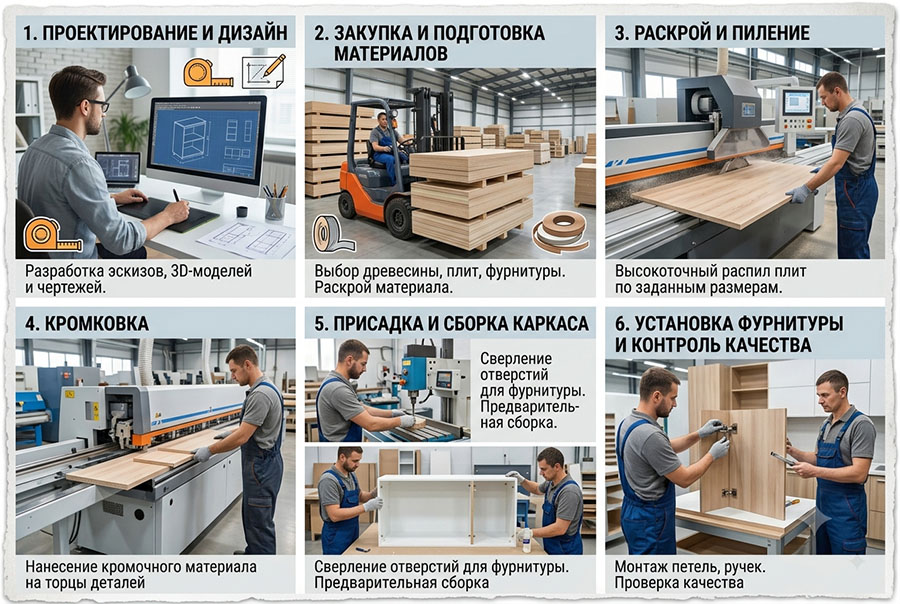
Рис. 1. Последовательность операций полного цикла изготовления корпусной мебели.
- Прием заявки, замеры помещений, согласование дизайн-проекта.
- Конструкторская проработка: чертежи, деталировка, спецификация фурнитуры.
- Подбор и входной контроль материалов.
- Раскрой плит и заготовок из массива древесины.
- Облицовка кромок деталей.
- Присадка, то есть сверление отверстий под крепеж и петли.
- Фрезерование пазов, четвертей и криволинейных элементов.
- Шлифование поверхностей.
- Отделка: грунт, лак, эмаль, масло или облицовка пленками.
- Контрольная сборка, проверка геометрии и работы механизмов.
- Упаковка, доставка, монтаж у заказчика.
Дальше пройдем по каждому пункту и разберем, что именно определяет качество на конкретном шаге.
Материалы: фундамент качества будущего изделия
Выбор материалов задает почти все: срок службы, внешний вид, стоимость и даже допустимые конструктивные решения. Опытный технолог начинает проект не с эскиза, а с вопроса о том, из чего изделие будет сделано и в каких условиях использования ему предстоит работать. Например, фасад с глубоким фрезерованным рельефом невозможно получить из обычной стружечной плиты, и это ограничение конструкции приходится учитывать еще на стадии эскиза.
Древесные плиты: ЛДСП и МДФ
Плитные материалы остаются основой корпусной мебели. ЛДСП представляет собой древесно-стружечную плиту, облицованную декоративной бумажно-смоляной пленкой. Она недорогая, стабильная по геометрии, выпускается в сотнях декоров. Стандартная толщина для корпусов составляет 16 мм, для несущих полок и столешниц берут 18-25 мм.
МДФ получают горячим прессованием мелкодисперсной древесной фракции. Плита плотнее и однороднее, поэтому держит фрезерованный профиль и позволяет создавать фасады сложных форм, гнутые элементы, накладной декор. Именно МДФ обычно идет под покраску эмалью и под облицовку шпоном.
Массив древесины и мебельный щит
Массив ценят за фактуру, ремонтопригодность и ощущение подлинности. Работа с ним требует аккуратности: древесина живет, реагирует на влажность и температуру, из-за перепадов влаги деталь может покоробиться или дать трещину. Поэтому пиломатериал предварительно сушат до содержания влаги 8-10 процентов и выдерживают в цехе, чтобы он принял местные условия.
Для крупных плоских деталей чаще применяют клееный мебельный щит: ламели склеивают по ширине и длине, компенсируя внутренние напряжения. У щита из натурального дерева наибольшая стабильность достигается при чередовании направления волокон соседних ламелей. Рисунок при этом сохраняет живость, а деталь ведет себя предсказуемо. Деревянные заготовки для дальнейшей обработки подбирают по цвету и направлению волокон, иначе склейка будет читаться полосами.
Металл, стекло и пластик
Металлические опоры, каркасы и подстолья вернулись в моду и сегодня встречаются даже в классических коллекциях. Листы стали и алюминиевый профиль режут лазером, гнут на листогибе, красят порошковой краской. Стекло применяют для фасадных вставок, полок и столешниц, пластик и акрил идут на фронтальные панели и торцевые накладки.
Материалы для мягкой мебели
Здесь набор совсем иной: каркасный брус и фанера, пенополиуретан разной плотности, синтепон, войлок, пружинные блоки, ремни и обивочные ткани. Каждый слой отвечает за свою задачу, и общая комфортность дивана или элитной кровати премиум класса определяется не толщиной поролона, а грамотным сочетанием этих слоев.
Сравнение основных материалов
- ЛДСП. Идет на корпуса шкафов, полки и офисные столы. Дает стабильную геометрию, широкий выбор декоров и доступную цену. Не гнется и боится длительного контакта с водой на открытых торцах.
- МДФ. Работает там, где нужны фасады, фрезерованный декор и гнутые элементы. Выигрывает плотностью и чистой кромкой, хорошо принимает покраску и шпон. При этом тяжелее ЛДСП, дороже и требует качественного покрытия.
- Массив и мебельный щит. Столы, кровати, каркасы и фасады премиальных серий. Дает фактуру натурального дерева, ремонтопригодность и долгий срок службы, но реагирует на влажность и нуждается в сушке с выдержкой.
- Фанера. Используется в каркасах мягкой мебели, ящиках и гнутоклееных деталях. Хорошо держит изгиб при малом весе, однако слоистость торца видна и требует отделки.
- Металл. Опоры, каркасы, направляющие. Обеспечивает надежность, тонкие сечения и современный вид, но требует отдельного участка обработки со сваркой и покраской.
Этап 1. Проектирование и подготовка производства
Именно на этом этапе закладывается до восьмидесяти процентов итогового результата. Ошибка в чертеже обойдется дешево, если поймать ее сейчас, и очень дорого, если обнаружить при монтаже.
Замеры и техническое задание
Работа начинается с выезда специалиста на объект. Замеряют не только габариты ниши, но и отклонения стен от вертикали, положение розеток, труб, вентиляционных коробов, высоту плинтуса. Дополнительно фиксируют, куда открываются двери и как проходит траектория движения человека. Эта информация ложится в основу проекта и позднее избавляет от неприятных сюрпризов. У опытных специалистов на замер уходит около часа, зато последующего переделывания деталей удается избежать полностью.
Дизайн-проект и трехмерная модель
Дизайнер собирает модели в трехмерном редакторе, подбирает декоры по цвету и фактуре, показывает варианты в интерьере. На этой стадии обсуждают стиль, конфигурацию наполнения, сценарии хранения. Клиент видит будущую вещь до того, как раскроен первый лист, и может спокойно выбрать между решениями.
Конструкторская проработка и чертежи
Дальше подключается конструктор. Он переводит красивую картинку в набор технических документов: сборочный чертеж, деталировку с точными размерами каждой детали, схему присадки, спецификацию крепежа и фурнитуры. Здесь же определяется толщина элементов, тип соединения, направление рисунка на фасадах, число полок и их допустимая нагрузка. Разработка узлов ведется с оглядкой на реальные возможности цеха: то, что красиво выглядит в модели, должно быть исполнимо на имеющемся оборудовании.
Права на разработанную конструкторскую документацию, как правило, остаются за производителем, а заказчик получает готовое изделие и паспорт на него.
Карты раскроя и подготовка программ
Завершающий шаг подготовки: специальная программа рассчитывает карты раскроя так, чтобы полезный выход материала был максимальным, а обрезки минимальными. Для станков с числовым управлением формируются управляющие программы, куда заложены траектории инструмента, глубина и координаты отверстий. На небольших предприятиях этот же расчет иногда делают вручную, но точность и скорость заметно ниже.
Этап 2. Раскрой заготовок
Раскрой превращает большие форматы в детали нужного размера. Ключевой параметр здесь один: точность. Отклонение в полмиллиметра на одной стенке шкафа перерастает в перекос дверей и щели между фасадами.
Форматно-раскроечный станок
Классическое решение для цехов среднего размера. Плита подается по подвижной каретке, основной пильный диск делает рез, а подрезной узел заранее надрезает нижний слой ламината, благодаря чему кромка получается без сколов. Форматно-раскроечный станок хорош гибкостью: он одинаково удобен и для единичного заказа, и для небольших партий.
Раскроечные центры с числовым управлением
Крупные производители используют раскроечные центры, где пильный узел движется под управлением программы, а прижимная балка удерживает пакет из нескольких плит. Такое оборудование работает в автоматическом режиме, ведет учет остатков и позволяет за смену обработать объем, недоступный ручной технике. Максимальная точность достигается при верной настройке раскроечного узла и своевременной замене пильного диска, поэтому в промышленных цехах для этого действуют отдельные регламенты. Обрабатывающие центры с числовым управлением дополнительно выполняют фрезеровку и сверление за одну установку детали, что снижает накопленную погрешность.
Работа с массивом древесины
Массив проходит собственную цепочку столярных операций. Сначала торцовка по длине, затем фугование для получения базовой плоскости, после рейсмусование в нужный размер по толщине. Только потом заготовки склеивают в щит, выдерживают под давлением и снова калибруют. Пропуск любого шага приводит к тому, что деталь позже поведет.
Типовые технические параметры раскроя
- Точность реза. У форматно-раскроечного станка около плюс-минус 0,3 мм, у раскроечного центра с числовым управлением до плюс-минус 0,1 мм.
- Высота пакета. Форматник берет пачку до 80 мм, центр с прижимной балкой уверенно режет 100 мм и больше.
- Производительность за смену. В первом случае речь о десятках деталей, во втором о сотнях.
- Роль оператора. На форматно-раскроечном станке это ручная подача и базирование каждого листа, на центре загрузка программы и контроль хода работы.
- Кому подходит. Форматник закрывает потребности мастерских и единичных проектов, раскроечный центр рассчитан на фабрики и серийные партии.
Этап 3. Облицовка кромок
Открытый торец плиты выглядит незавершенно и активно впитывает влагу, поэтому его закрывают кромочным материалом. Кромкооблицовочный станок выполняет операцию за один проход: подогревает клей, прикатывает ленту, обрезает свесы по длине и ширине, снимает фаску и полирует поверхность.
Наиболее распространены клеи-расплавы на основе ЭВА, а также полиуретановые составы, дающие более тонкий и влагостойкий шов. Отдельная технология лазерного или воздушного оплавления вообще обходится без клея: активируется функциональный слой самой ленты, и стык становится практически невидимым.
Виды кромок и области применения
- Меламиновая, 0,4 мм. Скрытые торцы, задние стенки и бюджетные серии. Самый дешевый вариант, но истирается довольно быстро.
- ПВХ 0,4-1 мм. Внутренние торцы и полки. Разумный баланс цены и стойкости для всего, что не находится на виду.
- ПВХ 2 мм. Фасады, столешницы и торцы, которые принимают нагрузку. Держит удар и позволяет скруглить угол по радиусу.
- Акриловая 3D, 1-2 мм. Современные кухни и гостиные. Дает глубину цвета и эффект стекла на торце.
- Шпон и массив, от 0,6 мм. Премиальные модели из дерева. Продолжает рисунок пласти, при необходимости шлифуется и подкрашивается.
Этап 4. Присадка и сверление отверстий
Присадкой называют формирование системы отверстий под крепеж, петли, направляющие и прочие комплектующие. Операция незаметная, но крайне ответственная: именно от нее зависит, сойдется ли корпус без зазоров и будут ли фасады висеть ровно.
В мастерских небольшого масштаба присадку выполняют ручной дрелью по кондуктору, то есть шаблону с втулками. Способ рабочий, но накапливает погрешность. Сверлильно-присадочный станок сверлит сразу группу отверстий с шагом 32 мм, обеспечивая повторяемость от детали к детали. В серийных цехах для этого используются многошпиндельные сверлильные головки, а точная схема присадки обеспечивает сходимость корпуса без подгонки по месту. Обрабатывающие центры идут дальше и делают присадку по программе, включая наклонные и торцевые отверстия под сложную фурнитуру.
- Отверстия под конфирмат: диаметр 5 мм в торце и 7 мм в пласти.
- Чашка петли: диаметр 35 мм, глубина около 12,5 мм.
- Присадочный ряд под полкодержатели: диаметр 5 мм с шагом 32 мм.
- Отверстия под эксцентриковую стяжку: 15 мм под корпус эксцентрика.
Важно контролировать не только координаты, но и глубину: сквозное отверстие на видимой стороне фасада исправить уже нельзя, деталь уйдет в брак.
Этап 5. Фрезерование и сложные формы
Фрезерование отвечает за все, что выходит за рамки прямых линий: радиусные торцы столешниц, пазы под заднюю стенку, четверти под стекло, филенчатые фасады, объемный декор. На фрезерных центрах закладывают траектории инструмента, задают скорость подачи и обороты шпинделя, подбирают фрезу под конкретный материал.
Для мебели из массива дерева отдельную роль играет профильное фрезерование: обвязка фасада получает рельеф, а внутренняя филенка вставляется в паз без клея, чтобы деталь могла свободно дышать при изменении влажности. Такое решение известно столярам не одно столетие и до сих пор остается самым надежным для дверей из натурального дерева.
Этап 6. Шлифование и подготовка поверхности
Шлифование редко попадает в рекламные материалы, хотя именно оно определяет, как изделие будет ощущаться под рукой. Задача этапа состоит в том, чтобы убрать следы предыдущей механической обработки, выровнять плоскость и раскрыть текстуру перед отделкой.
На фабрике работу выполняют широколенточные шлифовальные машины: деталь проходит между валом и лентой заданной зернистости, снимая калиброванный слой. Углы, кромки и профили доводят вручную, эксцентриковой машинкой или шлифовальной губкой. Правило простое: зернистость повышают постепенно, без перескоков, иначе на поверхности останутся риски от предыдущего прохода, которые проявятся под лаком.
- Р80-Р100: черновое выравнивание после калибровки.
- Р120-Р150: снятие рисок, подготовка под грунт.
- Р180-Р240: финишная подготовка под лак или масло.
- Р320 и выше: межслойное шлифование между слоями покрытия.
Перед нанесением отделки поверхности обязательно обеспыливают сжатым воздухом и протирают антистатической салфеткой. Пылинка, попавшая под лак, видна на глянце с расстояния в несколько метров.
Этап 7. Отделка и нанесение покрытия
Отделка формирует внешний вид, защищает материал и во многом определяет итоговую стоимость. Способы отличаются по трудоемкости, стойкости и характеру поверхности.
Лакокрасочные покрытия
Классическая схема включает грунтование, промежуточное шлифование и нанесение финишного слоя. Полиуретановые лаки дают прочную пленку, устойчивую к бытовой химии. Эмали закрывают текстуру и позволяют получить любой оттенок по каталогу RAL или NCS. Масла и воски, наоборот, впитываются в древесину и оставляют поверхность живой на ощупь, но требуют периодического обновления.
Нанесение выполняют в отдельной камере с приточной вентиляцией, где поддерживают определенные условия по температуре и влажности. Отклонение режима приводит к шагрени, потекам и помутнению пленки. Между слоями поверхность обязательно обеспыливают и шлифуют, готовя основу для последующего нанесения финишного состава.
Облицовка шпоном и пленками
Шпонирование дает вид натурального дерева при разумном расходе ценной породы. Листы шпона сшивают, наносят клей, укладывают на основу и запрессовывают в горячем прессе. Мембранно-вакуумное прессование пленкой ПВХ применяют для фрезерованных фасадов сложного профиля: пленка плотно облегает рельеф, повторяя каждую деталь рисунка.
Декоративные приемы
Патинирование, браширование, тонирование, кракелюр, золочение по граням: набор приемов позволяет получить нужный характер поверхности от сдержанной матовой до глубокой глянцевой. Каждый прием добавляет операции и время, поэтому цена такого фасада заметно выше стандартного.
Сравнение способов отделки
- Полиуретановый лак. Стойкость высокая, локальный ремонт затруднен. Обычный выбор для столешниц и фасадов кухни.
- Эмаль. Стойкость высокая, но при повреждении деталь придется перекрашивать целиком. Применяется на крашеных фасадах и в детской мебели.
- Масло с воском. Стойкость средняя, зато покрытие обновляется своими силами за вечер. Хорошо работает на столах и кроватях из массива.
- Пленка ПВХ. Стойкость средняя, ремонту не подлежит. Стандартное решение для фрезерованных фасадов среднего сегмента.
- Шпон под лаком. Стойкость высокая, поверхность допускает шлифовку и перелакировку. Встречается в премиальных гостиных, стенках и кабинетах.
Особенности производства мягкой мебели
Мягкая мебель живет по своим правилам, и цех для нее организуют отдельно. Технология создания дивана состоит из нескольких параллельных потоков, которые сходятся на финальной сборке.
- Изготовление каркаса из бруса хвойных пород и фанеры. Элементы соединяют на шканты, скобы и клей, ответственные узлы дополнительно стягивают крепежом.
- Раскрой и настил пенополиуретана. Блоки режут по шаблонам, склеивают в пакеты разной плотности, сверху укладывают синтепон или войлок для сглаживания граней.
- Установка механизмов трансформации, ремней, пружинных блоков. Здесь проверяют плавность хода и отсутствие посторонних звуков.
- Раскрой обивки и пошив чехлов. Ткань кроят с учетом раппорта рисунка и направления ворса, швейные машины формируют канты и декоративные строчки.
- Обтяжка и окончательная сборка. Чехол натягивают на каркас, фиксируют скобами, устанавливают опоры и подушки.
Угловые диваны и модели с механизмом требуют особенно точной подгонки: перекос каркаса в пару миллиметров превращается в тугой раскладной механизм. Поэтому мастер участка проверяет геометрию до того, как изделие уйдет на обтяжку.
Этап 8. Сборка изделий
На фабрике проводят контрольную сборку, чтобы убедиться в сходимости всех деталей, после чего изделие частично разбирают для транспортировки. Мебель, которая едет в собранном виде, проходит финальную стяжку сразу.
Способы соединения деталей
Выбор соединения зависит от материала, нагрузки и того, будет ли изделие разбираться повторно.
- Конфирмат. Прочность высокая, разборность ограниченная: повторная сборка разбивает посадочное место. Основной крепеж для корпусов шкафов, полок и каркасов.
- Эксцентриковая стяжка. Прочность средняя, зато изделие разбирается и собирается многократно без потери качества узла. Подходит мебели, которая будет переезжать.
- Шкант. Прочность средняя, разборке не подлежит. Чаще служит для точного позиционирования деталей и работает в паре с другим крепежом.
- Шип и паз. Самое прочное из перечисленного, разборности нет вовсе. Классика столярных изделий из массива, живущая столетиями.
- Металлический уголок. Прочность средняя, разбирается полностью. Применяется в ремонтных и вспомогательных узлах, а также там, где нужна быстрая фиксация.
Отдельное внимание уделяют фурнитуре. Направляющие полного выдвижения, доводчики, подъемные механизмы и системы органайзеров ставят по шаблонам, затем регулируют по трем осям. Хорошо собранный шкаф узнается по одинаковым зазорам между фасадами и по тому, что дверцы закрываются мягко и бесшумно.
Этап 9. Контроль качества
Контроль на серьезном предприятии не сводится к финальному осмотру. Он встроен в процесс и включает три уровня.
- Входной контроль. Проверяют партию плит и пиломатериала: геометрию, влажность, отсутствие расслоений и явных дефектов, а декор обязан соответствовать утвержденному образцу. Информация о партии фиксируется, чтобы при рекламации можно было отследить источник.
- Межоперационный контроль. После каждой ключевой операции измеряют размеры, диагонали, качество кромки и присадки. Дефект, пойманный здесь, стоит копейки.
- Приемочный контроль. Собранное изделие осматривают при ярком свете, проверяют работу механизмов, устойчивость, отсутствие запаха, комплектность.
Частые дефекты и их причины
- Сколы на кромке реза. Обычно виноват затупившийся диск или сбитая настройка подрезного узла. Лечится регламентом замены инструмента и проверкой первого реза в каждой смене.
- Отслоение кромочной ленты. Причина в недогреве клея или пыли на торце детали. Помогает контроль температуры узла и обеспыливание заготовки перед подачей.
- Перекос фасадов. Следствие ошибки присадки или слабой стяжки корпуса. Предотвращается станочной присадкой и обязательной контрольной сборкой на фабрике.
- Шагрень на лаке. Возникает при нарушении вязкости состава или сквозняке в камере. Решается стабильными условиями нанесения и замером вязкости перед каждой партией.
- Коробление детали из дерева. Почти всегда это повышенное содержание влаги в заготовке. Устраняется сушкой до 8-10 процентов и выдержкой пиломатериала в цехе.
Этап 10. Упаковка, доставка и установка
Готовая мебель уязвима именно в дороге, поэтому упаковке уделяют не меньше внимания, чем отделке. Детали прокладывают вспененным полиэтиленом, углы защищают картонными или пластиковыми накладками, стекло везут в отдельной обрешетке. На каждое место наклеивают маркировку с номером проекта и позицией по спецификации, чтобы монтажники не искали нужную панель среди десятка одинаковых.
Доставка и установка обычно выполняются силами компании или ее партнеров. Бригада собирает изделие на месте в соответствии со сборочным чертежом, крепит корпуса к стене, выравнивает по уровню, регулирует фасады и ящики, подключает подсветку. После монтажа заказчику передают паспорт изделия, рекомендации по уходу и документы, по которым действует гарантия.
Оборудование мебельного предприятия
Состав парка станков определяется масштабом и специализацией. Мастерской на несколько человек достаточно базового набора, крупные производители выстраивают линии с автоматической подачей и складом-накопителем.
Базовый набор, без которого не обходится ни одна мастерская:
- Форматно-раскроечный станок. Раскрой плит и мебельного щита. Уровень мастерской и среднего цеха.
- Кромкооблицовочный станок. Облицовка торцов лентой. Нужен на любом уровне, различаются только скорость подачи и набор узлов.
- Фуганок и рейсмус. Подготовка массива древесины перед склейкой. Сердце столярного участка.
- Покрасочная камера. Нанесение грунта, лака и эмали в контролируемых условиях.
Оборудование, которое появляется с ростом объемов:
- Раскроечный центр с числовым управлением. Пакетный раскрой по программе с автоматическим учетом деловых остатков. Уровень фабрики.
- Сверлильно-присадочный станок. Группы отверстий под крепеж и петли за один цикл. Средний цех и выше.
- Обрабатывающий центр. Фрезеровка, присадка и пазы за одну установку детали. Уровень фабрики.
- Пресс для шпонирования. Облицовка шпоном и мембранное прессование пленками.
- Калибровально-шлифовальный станок. Выравнивание плоскостей широкой лентой с точностью по толщине.
Отдельный профильный цех для мягкой мебели:
- Раскройный стол и швейные машины. Работа с тканью, кожей и наполнителями, пошив чехлов и декоративных строчек.
- Оборудование для резки пенополиуретана. Формирование блоков и пакетов разной плотности по шаблонам.
Еще десять лет назад станки с числовым управлением считались привилегией крупных игроков. Сегодня компактные обрабатывающие центры стали доступны даже небольшим мастерским, и это заметно подняло средний уровень качества на рынке.
Серийное производство и мебель на заказ
Оба подхода имеют право на жизнь, просто решают разные задачи. У каждого свои преимущества, и понимание разницы помогает выбрать подходящий вариант, не переплачивая там, где это не нужно.
Что дает серийное производство:
- Размеры фиксированы по каталогу, менять их нельзя.
- Мебель едет со склада или изготавливается за несколько дней.
- Цена ниже за счет объема выпуска и отсутствия проектных работ.
- Материалы берутся из утвержденного перечня декоров.
- Функциональные решения типовые, проверенные тиражом.
- Оптимальный вариант для стандартных квартир и офисных пространств.
Что дает изготовление на заказ:
- Размеры рассчитываются под конкретное помещение вплоть до миллиметра.
- Срок обычно составляет от трех до восьми недель.
- Цена выше, поскольку в нее входит проектирование и индивидуальная оснастка.
- Подбор материалов свободный, включая редкие декоры и нестандартные комбинации.
- Наполнение строится вокруг персональных сценариев хранения владельца.
- Единственное разумное решение для сложной геометрии, мансард и авторских интерьеров.
На практике многие компании совмещают форматы: базовые модули делают серией, а фасады, столешницы и наполнение адаптируют под конкретный проект. Такой гибридный подход дает разумную стоимость при сохранении индивидуальности.
Современные направления в отрасли
Мебельное производство меняется быстрее, чем кажется со стороны. Несколько направлений заметны особенно отчетливо.
- Цифровизация цепочки. Проект, карты раскроя, задания станкам и складской учет живут в одной системе. Ошибок ручного переноса данных становится меньше, а прозрачность выше.
- Гибкие партии. Оборудование позволяет выпускать серию из одного изделия почти по цене тиража, поэтому персональный заказ перестал быть роскошью.
- Экологические требования. Плиты класса эмиссии Е0.5, водные лаки, натуральные масла: безопасность материалов вышла в число ключевых аргументов при выборе.
- Модульность и ремонтопригодность. Производители закладывают возможность заменить отдельный фасад или механизм, не меняя изделие целиком.
- Смешение фактур. Дерево рядом с металлом, камнем и стеклом стало нормой даже в сдержанных интерьерах.
Москва и крупные города задают темп: именно здесь быстрее всего растет спрос на мебель, сделанную под конкретный дом, а не выбранную из готовых товаров для дома по остаточному принципу.
Как заказать мебель собственного производства
Порядок действий у ответственной компании выглядит примерно одинаково, и по нему удобно сверяться при выборе подрядчика.
- Обращение в отдел продаж, обсуждение задачи и бюджета.
- Бесплатный выезд замерщика, фиксация всех особенностей помещения.
- Дизайн-проект с визуализацией и подбором материалов.
- Расчет сметы: менеджер поможет рассчитать стоимость по каждой позиции.
- Договор, предоплата, запуск в производство.
- Доставка и монтаж, подписание акта, начало гарантийного срока.
Чтобы получить предварительный расчет, достаточно оставить заявку с описанием задачи и приложить план помещения. Отправляя данные, вы соглашаетесь с политикой конфиденциальности и условиями обработки персональных данных. Дополнительные услуги вроде проектирования освещения или подбора текстиля обсуждаются отдельно.
Вопросы и ответы
Сколько времени занимает изготовление мебели на заказ
Средний срок составляет от трех до восьми недель. Простой шкаф из ЛДСП делают быстрее, кухня с крашеными фасадами и техникой требует больше времени, поскольку в цикл добавляются сушка покрытия и ожидание комплектующих. Время также зависит от загрузки цеха и сезона: весной и осенью очередь традиционно длиннее.
Что важнее для срока службы: материал или качество сборки
Оба фактора работают в связке, но статистика рекламаций говорит в пользу второго. Изделие из дорогого массива с неточной присадкой начнет расшатываться раньше, чем аккуратно собранный корпус из качественной плиты. Поэтому смотреть стоит не только на прайс материалов, но и на оборудование производителя.
Можно ли отличить фабричную мебель от кустарной при осмотре
Да, и довольно быстро. Обратите внимание на равномерность зазоров между фасадами, аккуратность кромки на скрытых торцах, отсутствие лишних отверстий и следов сверления мимо разметки, чистоту внутренних поверхностей. Кустарное изделие почти всегда выдает себя именно мелочами внутри.
Какая толщина плиты нужна для полки
Для полки шириной до 600 мм достаточно 16 мм. При длине пролета 700-900 мм берут 18-25 мм либо усиливают деталь металлическим профилем снизу. Наибольшая нагрузка приходится на середину пролета, поэтому под книги и посуду длинные полки лучше делить дополнительной стойкой.
Мебель из массива обязательно лучше, чем из МДФ
Не обязательно. Массив выигрывает по фактуре и ремонтопригодности, но капризен к влажности и заметно дороже. МДФ стабильнее в геометрии, позволяет создавать сложные фрезерованные формы и отлично держит эмаль. Разумный подход состоит в сочетании: каркас из плиты, а видимые элементы и столешница из натурального дерева.
Что такое присадка и почему о ней столько говорят
Присадка это система отверстий под крепеж и фурнитуру. Она невидима в готовом изделии, но именно ее точность определяет, сойдется ли корпус без перекоса и будут ли двери закрываться ровно. Ошибка на этом этапе тянет за собой все последующие проблемы со сборкой.
Нужна ли подготовка помещения перед установкой
Да, и она несложная. Стены должны быть отделаны начисто, розетки и выводы коммуникаций выведены в согласованных местах, пол уложен. Помещение желательно освободить от посторонних вещей: бригаде необходима площадка для распаковки и сборки. Установка в помещении с незаконченным ремонтом почти всегда приводит к переделкам.
Как ухаживать за мебелью, чтобы она дольше сохраняла вид
Основные правила универсальны: избегать длительного контакта с водой, вытирать пролитое сразу, не использовать абразивные и агрессивные средства, ставить горячую посуду только на подставку, поддерживать влажность в помещении на уровне 40-60 процентов. Изделия из дерева под маслом обновляют раз в год с помощью специального состава, и поверхность выглядит как новая.
Можно ли заказать нестандартный размер и сложную конфигурацию
Именно ради этого и существует индивидуальное производство. Скошенные потолки, эркеры, ниши с трубами, угловые решения и радиусные фасады выполняются по чертежам под конкретный объект. Ограничением выступают технические возможности станков и здравый смысл в отношении бюджета.
Вместо заключения
Технология изготовления мебели складывается из множества операций, каждая из которых по отдельности выглядит рутинной. Ценность создается именно в их совокупности: точный раскрой без сколов, плотно приклеенная кромка, присадка в пределах допуска, ровно отшлифованная и грамотно покрытая поверхность, надежные соединения, продуманная упаковка. Ни один из этих шагов нельзя пропустить, компенсировав его чем-то другим.
Понимая логику процесса, гораздо проще разговаривать с производителем на одном языке, задавать правильные вопросы и оценивать предложения по существу, а не только по цифре в смете. А мебель, сделанная с соблюдением технологии, служит десятилетиями и с годами выглядит только достойнее.